 Sich in Verbindung setzen
 Deutsch


Epoxid-Glasfaserplatte: Ein Prozess, nicht nur ein Material
Epoxid-Glasfaserplatten entstehen nicht aus einer einzigen Form. Sie sind das Ergebnis der Begegnung von Textiltechnik und Duroplast-Chemie, und dieser Prozess bestimmt alles von der Durchschlagsfestigkeit bis zur langfristigen Dimensionsstabilität. Wenn Sie Isolierplatten für Batteriepacks, Schaltanlagen oder Leiterplattenbefestigungen spezifiziert haben, haben Sie sich bereits auf dieses Verfahren verlassen. Es gehört zur gleichen Fertigungsfamilie wie Kohlenstoff- und Aramidlaminat, aber bei Glasgewebe und Epoxidharz ist das Verhältnis von Kosten, Isolierung und mechanischer Festigkeit anders.
Die direkte Antwort auf die Frage „Wie wird eine Epoxid-Glasfaserplatte hergestellt?“ ist, dass die Platte durch Imprägnieren von gewebtem E-Glasgewebe mit Epoxidharz, Stapeln der harzbeschichteten Schichten und Aushärten unter Hitze und Druck hergestellt wird. Hinter dieser einfachen Beschreibung verbergen sich Phasen, die eine genaue Kontrolle der Harzviskosität, der Trocknungstemperatur, des Plattendrucks, der Abkühlgeschwindigkeit und der Aushärtezeit erfordern.
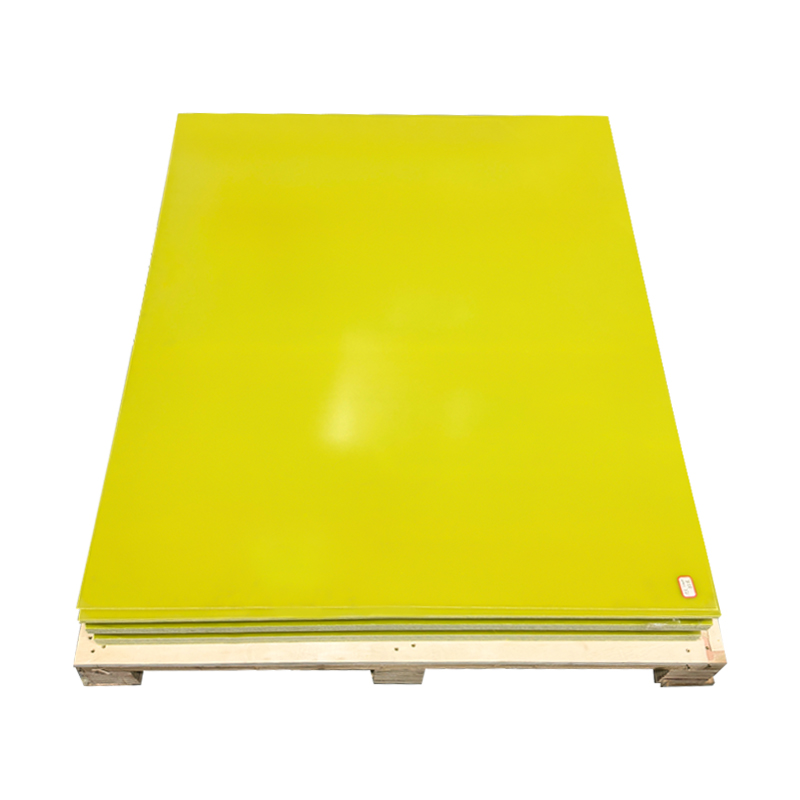
Die üblichste Handelsform ist eine Epoxid-Glasfaser-Isolierplatte , gepresst in flachen Platten für elektrische Isolierung und hochbelastete mechanische Teile.
 Hersteller von kundenspezifischen Epoxidharz-Glasfaser-Dämmplatten, Fabrik Wir bieten maßgeschneiderte Epoxidharz-Glasfaser-Dämmplatten an. Jiangyin Dongli New Materials Technology Co., Ltd ist China Epoxidharz-Glasfaser-Dämmplatten ... Produkt anzeigen →
Was in einer Epoxid-Glasfaserplatte enthalten ist
Glasfasergewebe
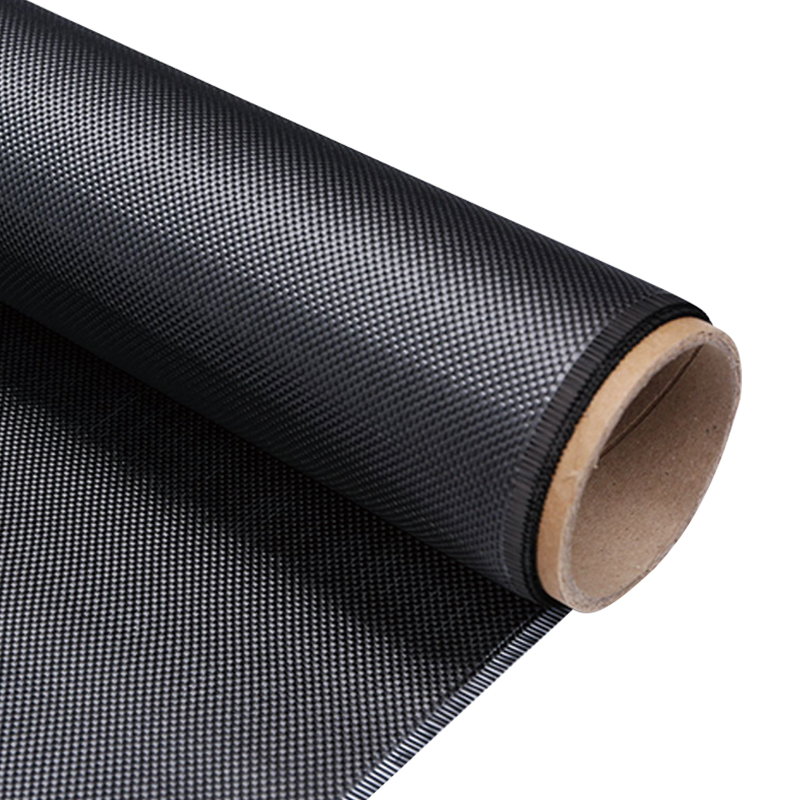
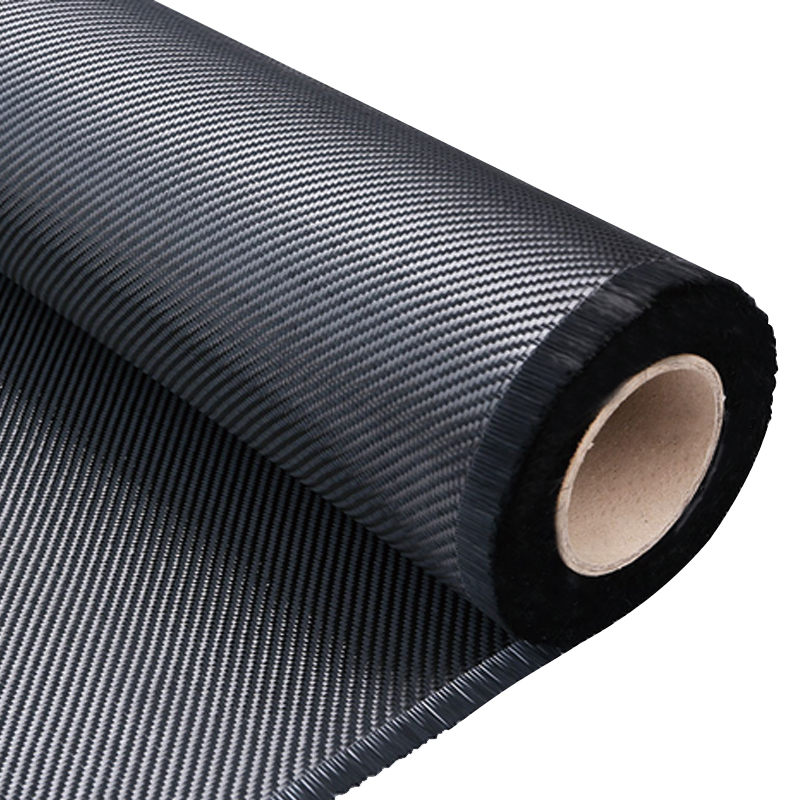
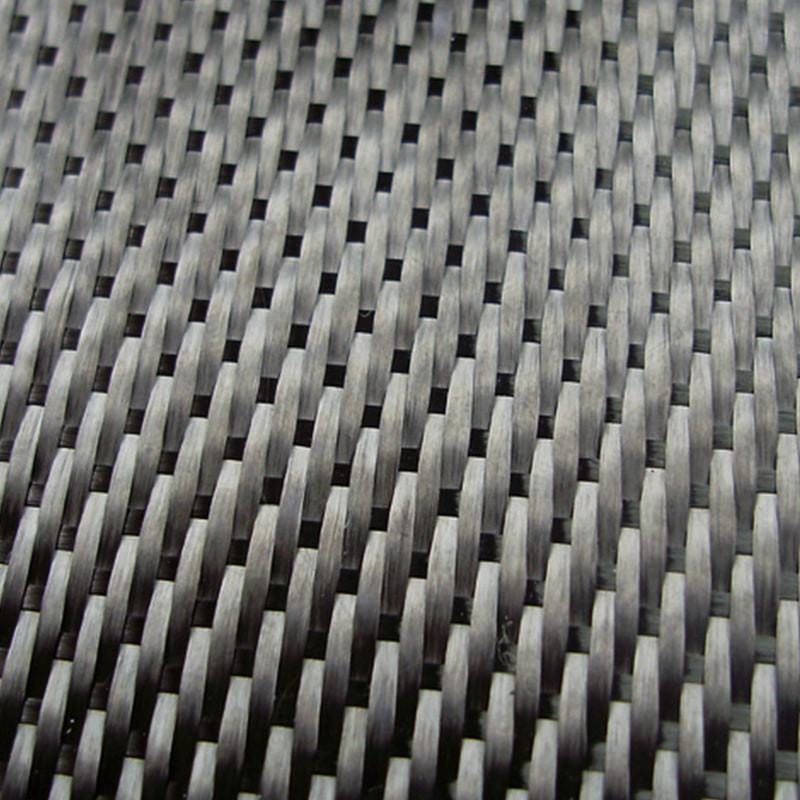
Die meisten Epoxid-Glasfaserplatten verwenden E-Glas-Endlosfilamentgarn, das aufgrund seines hohen elektrischen Widerstands und seiner Kosteneffizienz ausgewählt wurde. Das Garn wird wobei gezwirnt oder leicht gezwirnt und dann zu einer ausgewogenen Leinwandbindung oder zur besseren Anpassung gelegentlich zu Köperbindung gewebt, das Flächengewicht liegt üblicherweise zwischen 100 und 300 g/m². Die Leinwandbindung sorgt für eine glattere Oberfläche und eine bessere Dimensionsstabilität, während sich Köper besser an gebogene Werkzeuge anschließen. Vor dem Laminieren wird das Tuch wärmebehandelt, um Webschmierstoffe zu entfernen und anschließend mit einem Silan-Haftvermittler behandelt. Durch diese Schlichte entsteht eine chemische Brücke zwischen der Glasoberfläche und der Epoxidmatrix; Ohne sie kann das Laminat delaminieren, da das Harz die glatten Filamente nicht greifen kann. Die zugrunde liegende Web- und Oberflächenbehandlungslogik ist ähnlich Herstellung von gewebten technischen Stoffen in anderen Hochleistungsverbundwerkstoffen .
Epoxidharzsystem
Epoxidharz sorgt für die elektrische Isolierung, chemische Beständigkeit und Hitzetoleranz der Platte. Die meisten Formulierungen verwenden ein difunktionelles Epoxidharz wie Bisphenol A oder Bisphenol F in Kombination mit einem Härter, einem Beschleuniger und flammhemmenden Zusätzen. Lösungsmittel oder Reaktivverdünner senken die Viskosität so weit, dass das Tuch im Imprägnierbad schnell durchnässt wird. Die Harzzusammensetzung bestimmt auch die Betriebstemperatur: Ein Standard-Bisphenol-A-System erreicht nach der Aushärtung eine Glasübergangstemperatur Tg von etwa 130–150 °C, während Novolak-Epoxid- oder multifunktionale Harzsysteme die Hitzebeständigkeit verbessern können. Aus Gründen der elektrischen Sicherheit werden üblicherweise halogenierte Epoxidharze oder andere flammhemmende Chemikalien verwendet, um eine UL94 V0-Einstufung zu erreichen.
So wird eine Epoxid-Glasfaserplatte hergestellt: Schritt für Schritt
Obwohl der Produktionsablauf Standard ist, ändern sich die genauen Vorgaben je nach Harzchemie, Blechdicke und der erforderlichen elektrischen Leistung. Die folgenden Schritte beschreiben den industriellen Weg, der in einer modernen Verbundwerkstofffabrik verwendet wird.
- Stoffvorbereitung. E-Glasgewebe wird geprüft, wärmegereinigt und mit einem Haftvermittler behandelt, damit die Oberfläche für die Harzbenetzung bereit ist.
- Harzbadformulierung. Epoxidharz, Härter, flammhemmende Zusätze und Lösungsmittel werden gemischt, gefiltert und vor Beginn der Linie auf Viskosität und Gelierzeit getestet.
- Imprägnierung und B-Staging. Das Glasgewebe durchläuft einen Harztauchbehälter und zwischen Dosierwalzen hindurch, die die Harzaufnahme steuern. Der angestrebte Harzgehalt liegt im Allgemeinen bei 35–45 Gew.-%. Das feuchte Tuch durchläuft dann einen Trockenturm bei 100–160 °C, wobei das Lösungsmittel verdunstet und das Harz in einen trockenen, leicht klebrigen Zustand übergeht. An diesem Punkt wird das Material als bezeichnet Epoxid-Prepreg
 Hersteller von kundenspezifischen Epoxid-Kohlefaser-Prepregs, Fabrik Wir bieten maßgeschneiderte Epoxid-Kohlenstofffaser-Prepregs an. Jiangyin Dongli New Materials Technology Co., Ltd ist ein Hersteller von Epoxid-Kohlenstofffaser-Prepregs in China. Produkt anzeigen → , ein halbgehärtetes Produkt, das für eine spätere Laminierung aufbewahrt werden kann. Der Grad der Abstufung wird an Produktionsmustern überprüft, damit das Prepreg den richtigen Fluss, die richtige Klebrigkeit und die richtige Haltbarkeit behält.
- Schneiden und Auflegen. Prepreg wird auf Plattengröße zugeschnitten und in einer genauen Anzahl von Schichten gestapelt, um die Zieldicke zu erreichen. Eine typische 2-mm-Platte kann aus acht bis zehn Schichten bestehen, während eine 50-mm-Platte weitaus mehr erfordert. Das Auflegen erfolgt in einem sauberen, temperierten Raum; In dieser Fabrik ist der Pressbereich vom Auflegebereich getrennt, um zu verhindern, dass Staub zwischen den Schichten eingeschlossen wird.
- Heißpressen. Der Stapel wird in eine beheizte Presse gelegt. Temperatur und Druck werden gemäß einer kontrollierten Kurve erhöht. Das Harz fließt, vernetzt die verbleibenden Fasern, füllt Hohlräume und vernetzt sich zu einem starren Duroplast-Netzwerk. Der Druck wird oft in zwei Stufen ausgeübt: Ein niedrigerer Anfangsdruck sorgt für die Verteilung des Harzes, dann verdichtet ein hoher Druck das Laminat auf seine endgültige Dichte.
- Kühlen, Trimmen und Inspektion. Die Platte wird unter Druck abgekühlt, um ein Verziehen zu verhindern, und dann auf die richtige Größe zugeschnitten. Vor dem Versand werden Dicke, Oberflächenfehler und bei Elektroqualitäten die dielektrischen Eigenschaften überprüft. Einige Platinen werden oberflächengeschliffen, um die Dickentoleranz zu verkleinern, wenn sie für Präzisionsvorrichtungen oder Leiterplattenbefestigungen verwendet werden.
Wichtige Prozessparameter, die über die Blechqualität entscheiden
Die meisten Unterschiede zwischen einem einheitlichen Blatt und einem Ein-Chargen-Problem ergeben sich daraus, wie stark die Fabrik den Prozess kontrolliert. Die Tabelle listet die Parameter auf, die bei jedem Produktionslauf gemessen werden sollten.
| Parameter | Typischer Bereich | Warum es wichtig ist |
|---|---|---|
| Flächengewicht des Glasgewebes | 100–300 g/m² | Steuert die Harzaufnahme, die mechanische Festigkeit und den Dickenaufbau pro Schicht. |
| Harzgehalt nach dem Trocknen | 35–45 Gew.-% | Gleicht die dielektrische Festigkeit mit der interlaminaren Scherfestigkeit aus. |
| Trocknungstemperatur der Imprägnierung | 100–160°C | Entfernt Lösungsmittel, ohne das Harz vor dem Auftragen weit voranzutreiben. |
| Aushärtetemperatur | 150–180°C | Bestimmt die Vernetzungsdichte und die Glasübergangstemperatur. |
| Aushärtedruck | 3–10 MPa | Entfernte Luft, verdichtete Schichten und Hohlräume und Delaminierung verhindert. |
| Haltezeit der Aushärtung | 60–150 Min | Sorgt für eine gleichmäßige Reaktion im gesamten Stapel, insbesondere bei dicken Brettern. |
Die am häufigsten geprüfte Zahl ist die Harz-zu-Faser-Verhältnis ; Schon wenige Prozentpunkte Drift verändern das Schneidverhalten, die Durchschlagsfestigkeit und die Dickentoleranz. Bei dicken Platten ist die Abkühlphase ebenso wichtig: Eine zu schnelle Abkühlung nach dem Aushärten führt zu inneren Spannungen in Kantennähe. Ein guter Prozess kühlt unter Druck und kann einen Nachhärteschritt umfassen, um das Laminat vor der Bearbeitung zu stabilisieren.
Qualitätskontrolle und Lieferantenauswahl
Für einen Käufer ist der Prozess wichtig, weil er Datenblattwerte vorhersagt. Eine mit zu geringem Druck gepresste Platte kann feine Hohlräume verbergen, die die Platte schwächen und Wege für die elektrische Leiterbahn schaffen. Eine Platte mit einem unausgeglichenen Harzverhältnis besteht möglicherweise einer früheren Sichtprüfung, fällt aber nach der Bearbeitung aus. Die erste Frage ist also nicht nur der Sortenname des Blattes, sondern auch, ob der Prozess hinter dieser Sorte tatsächlich überwacht wird.
Fordern Sie bei der Bewertung eines Lieferanten Unterlagen zu Entflammbarkeit (UL94 V0), Biegefestigkeit, Durchschlagsfestigkeit und Dickentoleranz an. Überprüfen Sie bei bearbeiteten Bauteilen die Kantenqualität und ob das Platin ausreichend ausgehärtet ist, um nach dem Schneiden oder Stanzen flach zu bleiben. Fragen Sie auch, ob die Fabrik kundenspezifische Formate liefern kann, da eine Fabrik, die sich um das Weben und Pressen kümmert, eher den Glasstil und den Harzgehalt anpassen kann als eine Fabrik, die nur importierte Kartons zuschneidet.
Vertikale Integration macht einen messbaren Unterschied. Eine Fabrik, die das Weben, die Harzbehandlung, die Prepreg-Vorbereitung, das Heißpressen und die Endbearbeitung kontrolliert, kann einen Fehler bis zu seiner Quelle zurückverfolgen und ihn beheben, bevor er zu einem Muster wird. Deshalb agieren wir als Hersteller von Verbundwerkstoffen aus einer Hand : Jiangyin Dongli New Materials Technology Co., Ltd. verwaltet die gesamte Kette an einem Standort, unterstützt von 24 technischen Mitarbeitern, zehn Produktionslinien und einer 32.000 m² großen Produktionsfläche mit temperaturkontrollierten Werkstätten und einem Reinraum der Klasse 100.000.
Wenn Sie Standardbleche oder kundenspezifische laminierte Platten für Batteriehalterungen, Schaltanlagen, Transformatorisolierungen oder mechanische Abdeckungen benötigen, ist der Herstellungsprozess die erste Spezifikation, die Sie verstehen müssen. Mit der vollständigen Kontrolle können wir den Glasstil, den Harzgehalt und die Dicke an die Zielanwendung anpassen und die ausgehärtete Platte auch zu kundenspezifisch bearbeiteten Teilen verarbeiten.
 +86-13961668677

 Nr. 61, Xingyuan Road, Jiefang Dorf, Gushan Town, Jiangyin City, Provinz Jiangsu, China.
