 Sich in Verbindung setzen
 Deutsch


Ein Para-Aramid-Garn mit 3,6 GPa gehört zu den stärksten Verstärkungsfasern auf dem Markt, doch wenn man es zu einem dichten Leinwandgewebe verwebt, kann seine effektive Zugfestigkeit auf etwa zwei Drittel dieses Wertes sinken. Die Lücke zwischen Fasereigenschaften und Stoffeigenschaften ist kein Mangel – sie ist das direkte Ergebnis der Faserorientierung und der Webgeometrie. Für Ingenieure, die gewebte Aramidverstärkungen spezifizieren, ist das Verständnis, wie die Ausrichtung die Festigkeit und Verarbeitung beeinflusst, der entscheidende Schritt vor der Materialauswahl.
Was eigentlich die Faserorientierung in einem Aramidgewebe bedeutet
Die Faserorientierung in einem gewebten Stoff ist die Richtung der Kettfäden, die in einem Winkel von 0 Grad entlang der Rollenlänge verlaufen, und der Schussfäden, die sich in einem Winkel von 90 Grad kreuzen, relativ zum Lastpfad im fertigen Teil.
Faserorientierung: die Winkelausrichtung von Verstärkungsgarnen relativ zu einer Referenzachse; Bei gewebtem Aramidgewebe wird diese Achse durch die Kettrichtung bestimmt und durch die Kräuselgeometrie des Webmusters verändert.
Im Gegensatz zu unidirektionalem Klebeband trägt ein gewebter Stoff die Verstärkung gleichzeitig in zwei Richtungen in der Ebene. Aus diesem Grund wird gewebtes Aramid für Helme, ballistische Paneele, Explosionsschutzschilde und Verbundhalterungen spezifiziert, die Belastungen aus mehreren Winkeln ausgesetzt sind. Die Struktur in zwei Richtungen hat jedoch ihren Preis: Jeder Kettfaden kreuzt sich über und unter jedem Schussfaden und bildet eine Biegung, die Kräuselung genannt wird. Para-Aramid-Moleküle sind entlang der Faserachse stark ausgerichtet, so dass die Faser bei starker Spannung, bei Biegung und seitlichem Druck jedoch schwach ist. Crimp überträgt auch echte Festigkeitsverluste direkt in das Gewebe. Für einen umfassenden Vergleich der Aramidgewebequalitäten und -anwendungen finden Sie in unserem Aramid-Gewebeführung deckt das gesamte Immobilienspektrum ab.
Kette und Schuss: Die Stärke ist richtungsabhängig
Gewebtes Aramidgewebe ist am stärksten, wenn der Leisten auf den Kett- oder Schussfäden ausgerichtet ist, und es verliert schnell an Festigkeit, wenn der Leisten zwischen diesen beiden Achsen ausgeübt wird.
Bei einem ausgewogenen 2/2-Twill-Aramidgewebe folgt die typische Beibehaltung der Zugfestigkeit relativ zur Kettrichtung dem untenstehenden Muster. Der 0-Grad-Wert wird auf 100 Prozent normiert.
| Lastwinkel | Beibehaltung der Zugfestigkeit | Beibehaltung der Steifigkeit |
| 0 Grad (Warp) | 100 % | 100 % |
| 15 Grad | 82 % | 88 % |
| 30 Grad | 55 % | 65 % |
| 45 Grad | 38 % | 42 % |
| 90 Grad (Schuss) | 95 % | 96 % |
Bei 45 Grad verschwinden mehr als 60 Prozent der ausgerichteten Kraft. Dies ist die häufigste Fehlerursache bei Aramidlaminaten: Ingenieure dimensionieren das Teil anhand der in Kettrichtung gemessenen Zugdaten und überschätzen dann die außeraxiale Steifigkeit und Festigkeit des Panels.
Bei einem Druckbehälter, einer Helmschale oder einem Drohnenarm muss die Konstruktion entweder jede Lage so ausrichten, dass die Primärlast der Kette oder dem Schuss folgt, oder ein Laminat mit 0/90 und plus/minus 45 Lagen aufbauen, um den gesamten Lastbereich abzudecken.
Webmuster: Kräuselung steuert die Kraftübertragung
Ein engeres Webmuster führt zu einer stärkeren Kräuselung, und eine höhere Kräuselung verringert den Anteil der Faserzugfestigkeit, der das fertige Laminat erreicht – ein Wert, der als Kraftübertragungseffizienz bezeichnet wird.
Das Webmuster ist die zweite Ebene der Orientierungskontrolle. Bei der Leinwandbindung (1/1) wird jedes Garn übereinander und untereinander geführt, wodurch die Struktur fixiert wird. Twill (2/2) lässt die Fäden über zwei benachbarte Fäden fliegen, und Satin (4H) erzeugt lange Flottungen mit minimaler Kräuselung. Der Kompromiss ist konsistent: Eine geringere Kräuselung verbessert die Kraftübertragung und Drapierbarkeit, schwächt jedoch die Oberflächenstabilität und Rutschfestigkeit.
Kraftübersetzung durch Verstärkungsform
Typische Werte für Aramidverstärkungen von 200–300 g/m2 in Epoxidlaminaten
| Webmuster | Crimpebene | Kraftübersetzung | Drapierbarkeit | Oberflächenstabilität |
| Einfach 1/1 | Hoch | 60-70 % | Niedrig | Ausgezeichnet |
| Twill 2/2 | Mittel | 75-80 % | Darm | Darm |
| Satin 4H | Niedrig | 80–88 % | Ausgezeichnet | Fair |
| Korb 2/2 | Mittelhoch | 65–78 % | Fair | Darm |
Wenn Schlagfestigkeit und Oberflächenstabilität im Vordergrund stehen, ist die Leinwandbindung die richtige Wahl. Wenn die Übersetzung der Strukturfestigkeit und die Anpassung an eine zusammengesetzte Krümmungsform wichtiger sind, übertreffen Twill oder Satin die Leinwandbindung im Laminat.
Wie die Ausrichtung das Schneiden, Drapieren und die Harzbenetzung verändert
Faserorientierung und Webdichte bestimmen, wie sich Aramidgewebe in den drei Produktionsphasen verhält, in denen der meiste Abfall entsteht: Schneiden, Auflegen und Harzinfusion.
- Schneiden. Aramidgarne fibrillieren unter Scherung und die abgewinkelten Garne an den Kreuzungspunkten der Webart machen saubere Schnitte schwierig als bei Carbongewebe. Ultraschallmesser oder Wasserstrahlschneiden sorgen für saubere Kanten; Hartmetallbestückte Kreisschneider mit reduzierter Drehzahl funktionieren auch mit frischerer Klinge.
- Drapieren. Bei einer doppelt gekrümmten Form widersteht ein dichtes Leinwandgewebe mit Scherkräften in der Ebene, sodass es gestrickt ist, anstatt sich anzupassen. Twill und Satin ermöglichen eine Garnrotation innerhalb des Stoffes, wodurch sich die Lage in die Form formen lässt, ohne dass sich die Fasern verziehen.
- Benetzung. Das Harz fließt entlang des Faserbündels, und jeder Schnittpunkt der Webart stellt eine potenzielle Durchflussbehinderung dar. Eine dichte Leinwandbindung verlangsamt die Benetzung und kann Luft einschließen, während Twill oder Satin mit geringerer Kräuselung schneller benetzt und einen geringeren Hohlraumgehalt aufweist.
Produktionsdaten von 300 g/m2 Aramid-Twill-Infusion: Hohlraumgehalt unter 1,5 Prozent bei einem Standard-Infusionsplan. Das gleiche Harz, der gleiche Zeitplan und eine Leinwandbindung mit 200 g/m² können mehr als 3 Prozent gleiche Hohlräume aufweisen. Ausrichtung und Webdichte verändern die Prozessökonomie ebenso wie die mechanischen Eigenschaften.
Auswahl des richtigen Aramidgewebes für die Produktion
Wählen Sie das Kett- und Schussgleichgewicht sowie das Webmuster basierend auf dem vorherrschenden Lastfall und dem Produktionsprozess – und nicht nur auf der Zugfestigkeit im Datenblatt der Faser.
Gehen Sie die Auswahl in dieser Reihenfolge durch:
- Definieren Sie die primäre Lastrichtung und richten Sie die Rolle so aus, dass die Kettfäden an dieser Achse ausgerichtet sind.
- Wählen Sie das Webmuster: glatt für Oberflächenstabilität, Twill für Festigkeit und Drapierung, Satin für maximale Festigkeitsübertragung.
- Überprüfen Sie das Kett-Schuss-Gleichgewicht: 50/50 für eine annähernd isotrope Reaktion oder spezielle Verhältnisse für Richtungssteifigkeit.
- Passen Sie Flächengewicht und Kräuselung an das Harzsystem an: Infusionsharze mit niedrigerer Viskosität bewältigen dichtes Gewebe besser als Filmklebstoffe.
- Bestätigen Sie die Stoffbreite, die Rollenlänge und die Verbindungsqualität mit dem Lieferanten, bevor Sie ein Angebot für das Teil abgeben.
Für Teile, die sowohl Aramid-Zähigkeit als auch Carbon-Steifigkeit erfordern, platzieren Sie Aramid-Carbon-Hybridgewebe jeden Fasertyp in derselben gewebten Schicht, was die Orientierungskontrolle im Vergleich zum Stapeln separater Lagen vereinfacht. Jiangyin Dongli Neue Materialtechnologie Co., Ltd. , ein Kompletthersteller von Verbundwerkstoffen mit einer 32.000 m² großen Anlage und 10 Produktionslinien, liefert Aramidgewebe und Aramid-Carbon-Hybridgewebe in kontrollierten Kett-/Schussverhältnissen und kundenspezifischen Breiten. Ihr Ingenieurteam kann das Webmuster an Ihren Infusions- oder Prepreg-Prozess anpassen.
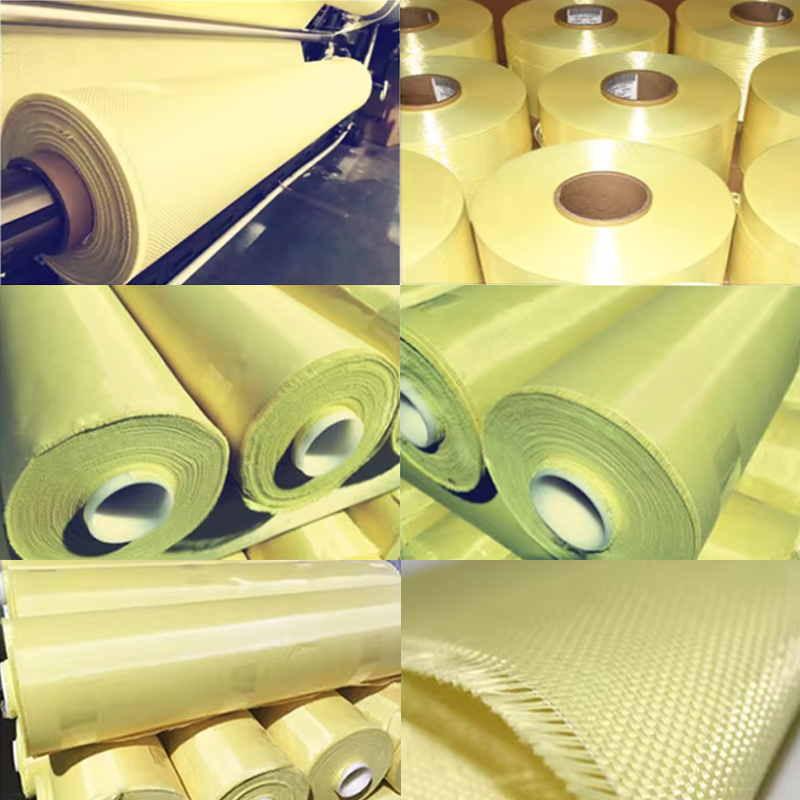 Hochtemperatur-Aramid-Gewebe für schwer entflammbare Lagen Dieses Para-Aramid- oder Meta-Aramid-Gewebe behält seine Integrität über 200 °C bei, ohne zu schmelzen, und bietet eine kontrollierte Kräuselung für eine vorhersehbare Kraftübertragung. Es eignet sich für Wärmebarrieren und strukturelle Verstärkungen in Umgebungen mit hoher Hitze. Produkt anzeigen →
Für hochtemperatur- und flammbeständige Schichten produziert dieselbe Fabrik Aramidgewebe in kontrollierten Kräuselbereichen, wodurch die Kraftübertragung von Rolle zu Rolle vorhersehbar bleibt.
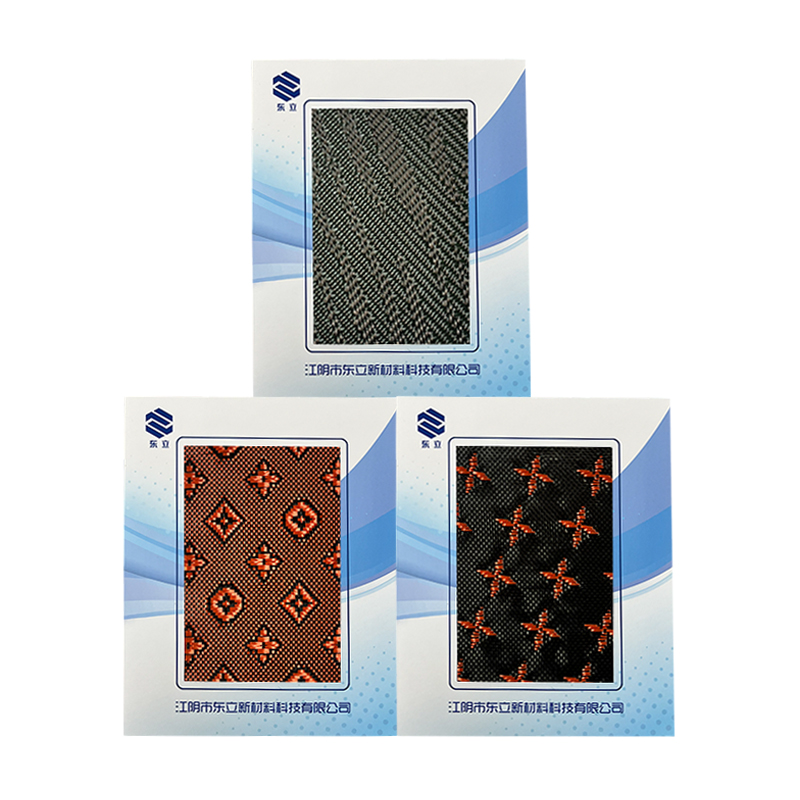 Aramid-Carbon-Hybridgewebe in 3K-Uni und Twill Dieses Hybridgewebe kombiniert Aramid-Zähigkeit mit Carbon-Steifigkeit in einer gewebten Schicht und verbessert die Schlagfestigkeit und Hochtemperaturleistung. Seine glatten oder Twill-Varianten ermöglichen Drapierbarkeits- und Modulanpassungen, ideal für Luft- und Raumfahrt- und Automobilteile. Produkt anzeigen →
Überprüfen Sie die Crimp- und Flächengewichte anhand der zulässigen Designvorgaben, bevor Sie große Mengen bestellen. Ein Wechsel von Twill zu Satin bei gleichem Flächengewicht kann das Laminatmodul um 5 bis 10 Prozent verschieben und gleichzeitig die Drapierbarkeit verbessern – und diese Verschiebung ist normalerweise mehr wert als eine kleine Änderung der Faserqualität.
Bestellen Sie Musterrollen in der von Ihnen gewünschten Webart, bevor Sie einen vollständigen Produktionslauf starten. Eine Köperrolle mit 200 g/m2 reicht aus, um Schnittparameter, Infusionsqualität und Laminatfestigkeitsdaten für Ihr spezifisches Harzsystem zu validieren.
Häufig gestellte Fragen
Warum ist gewebtes Aramidgewebe in Kettrichtung stärker als in Schussrichtung?
Kettgarne werden beim Weben unter Spannung gehalten, sodass sie gerader liegen und weniger Restkräuselungen aufweisen als Schussgarne. Die gemessene Zugfestigkeit in Kettrichtung eines typischen ausgeglichenen Gewebes ist je nach Webstuhlspannung und Stoffdichte 5 bis 15 Prozent höher als im Schuss.
Ist Twill-Aramid-Gewebe schwächer als Aramid in Leinwandbindung?
Twill ist in der Regel pro Fasereinheit stärker, da die längeren Flottungen die Kräuselung reduzieren und eine geringere Kräuselung eine höhere Festigkeitsübertragung bedeutet. Die Leinwandbindung gewinnt hinsichtlich der Oberflächenstabilität und der Beständigkeit gegen Garnrutschen, jedoch hinsichtlich der Zugfestigkeit. Bei Strukturlaminaten liefern Twill oder Satin bei gleichem Flächengewicht schnell immer höhere zulässige Laminatwerte als Leinwandbindungen.
Warum franst Aramidgewebe beim Schneiden so leicht aus?
Aramidmoleküle sind stark orientiert, sodass sich die Faser unter Scherung entlang ihrer Länge aufspaltet, anstatt sauber zu brechen. Dieses fibrillierende Verhalten wird an den Kreuzungspunkten der Webart verstärkt, an denen sich Kette und Schuss im 90-Grad-Winkel kreuzen. Ultraschallschneiden und Wasserstrahlschneiden verhindern das Ausfransen, indem die Fasern sauber durchtrennt werden, bevor Scherspannungen entstehen.
Wie löst ein Aramid-Carbon-Hybridgewebe Orientierungsprobleme?
Das Aramid-Carbon-Hybridgewebe verwebt beide Fasertypen in einer einzigen Schicht, sodass Ingenieure die Aramid-Zähigkeit mit der Carbon-Steifigkeit in Einklang bringen können, ohne separate Lagen stapeln zu müssen. Kohlenstoffstränge nehmen die Zuglast in Kett- und Schussrichtung auf, während Aramidstränge in derselben Ausrichtungsebene für Schlagfestigkeit und Vibrationsdämpfung sorgen. Jiangyin Dongli New Materials Technology Co., Ltd. produziert diese Hybriden in Uni- und Twill-Versionen mit überprüften Kett-Schuss-Verhältnissen.
 +86-13961668677

 Nr. 61, Xingyuan Road, Jiefang Dorf, Gushan Town, Jiangyin City, Provinz Jiangsu, China.
